蓄热式催化燃烧设备:工业废气治理的绿色引擎
 琪 苏
·
浏览 3 ·
点赞 0 ·
评论 0 ·
刚刚
在工业高速发展的今天,挥发性有机物(VOCs)排放已成为大气污染防治的重点难题。面对日益严格的环保标准,蓄热式催化燃烧设备(RCO)凭借其高效、节能、环保的显著优势,正成为工业废气治理领域的中坚力量,为守护蓝天白云注入强劲的绿色动能。
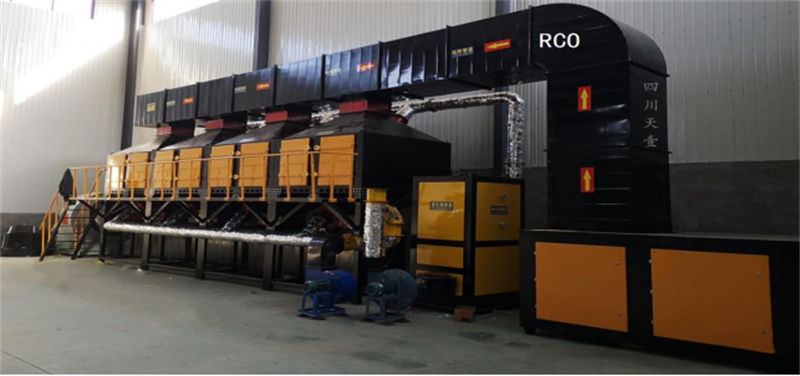
蓄热式催化燃烧设备的核心原理,是将蓄热技术与催化燃烧技术巧妙融合。其工作流程可分为“吸附—脱附—催化燃烧”三个环节。有机废气首先经过预处理去除粉尘与杂质,随后进入蓄热床。蓄热床由陶瓷蓄热材料构成,能够高效存储和释放热量。废气在通过蓄热床时被预热至催化反应所需的起燃温度,继而进入催化燃烧室。在催化剂的作用下,有机物在较低温度(通常为250℃至400℃)下发生无焰燃烧,氧化分解为二氧化碳和水,同时释放大量热能。净化后的高温气体再次流经另一组蓄热床,将热量传递给蓄热材料后达标排放。通过切换阀的周期性切换,两组蓄热床交替完成“蓄热—放热”循环,热回收效率可达95%以上,大幅降低了辅助燃料的消耗。
与传统直燃式焚烧炉相比,蓄热式催化燃烧设备的优势堪称全方位。其一,能耗显著降低。催化燃烧使反应温度大幅下降,配合高效蓄热系统,设备在正常运行状态下几乎无需补充燃料,运行成本仅为直燃炉的几分之一。其二,净化效率极高。优质催化剂对VOCs的去除率可达95%至99%,能够满足最严格的排放标准。其三,安全性更为可靠。催化燃烧属于无焰燃烧,避免了高温明火带来的安全隐患,且设备配备多重防爆与超温保护装置。其四,二次污染小。催化燃烧产物主要为二氧化碳和水,基本不产生氮氧化物等有害气体,避免了二次污染问题。
在应用场景上,蓄热式催化燃烧设备展现出广泛的适应性。它广泛应用于印刷、涂装、化工、制药、电子制造、家具生产等行业,尤其适合处理中低浓度、大风量的有机废气。例如,在汽车涂装车间,RCO设备可高效处理喷漆过程中产生的苯系物和酯类废气;在包装印刷行业,它能有效净化油墨挥发产生的有机溶剂;在化工制药领域,其对成分复杂的挥发性有机物同样表现出优异的处理能力。随着催化剂技术的不断进步,RCO设备的抗中毒能力和使用寿命持续提升,应用边界也在不断拓展。
当然,蓄热式催化燃烧设备的推广仍面临一些挑战。催化剂的中毒与失活是影响设备长期稳定运行的关键因素,废气中的硫、磷、卤素等元素可能导致催化剂性能衰减,因此需要严格的预处理和定期的催化剂再生或更换。此外,设备初期投资较高,对企业的资金实力提出一定要求。但随着环保政策的持续加码和碳减排压力的增大,RCO设备全生命周期内的经济性优势正日益凸显——它不仅是治污设备,更是一座“热能银行”,通过余热回收为企业创造可观的经济效益。
展望未来,蓄热式催化燃烧设备正朝着智能化、模块化、低能耗方向加速演进。物联网技术的融入使设备运行状态可远程实时监控,AI算法优化燃烧与切换周期,进一步提升能效。新型高性能催化剂的研发将拓宽设备的适用温度窗口和抗中毒能力。可以预见,在“双碳”目标的引领下,蓄热式催化燃烧设备必将扮演更加重要的角色,为工业绿色转型与生态环境改善贡献更大力量。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!