蓄热式催化燃烧设备:工业废气治理的绿色引擎
 琪 苏
·
浏览 3 ·
点赞 0 ·
评论 0 ·
刚刚
在工业高速发展的今天,挥发性有机化合物(VOCs)的排放已成为大气污染防治的重点难题。面对日益严格的环保法规与企业降本增效的双重压力,蓄热式催化燃烧设备(Regenerative Catalytic Oxidizer,简称RCO)凭借其高效、节能、稳定的技术优势,正逐步取代传统焚烧工艺,成为工业废气治理领域的“绿色引擎”。
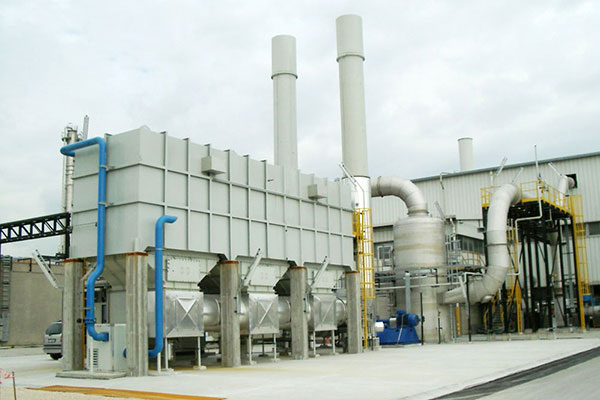
RCO设备的核心原理在于将蓄热技术与催化燃烧技术巧妙融合。其工作流程分为“蓄热—预热—催化反应—热回收”四个阶段。有机废气首先经过蓄热陶瓷床,吸收上一周期储存的热量,温度升至接近催化反应所需水平;随后进入催化床,在贵金属或过渡金属氧化物催化剂作用下,于250—400℃的较低温度下发生无焰燃烧,将VOCs彻底氧化为二氧化碳和水;净化后的高温气体再流经另一侧蓄热床,将热量传递给陶瓷介质后低温排放。通过切换阀周期性改变气流方向,热回收效率可高达95%以上,大幅降低了辅助燃料消耗。
与传统直接燃烧(TO)和蓄热式热力焚烧(RTO)相比,RCO的突出优势在于“低温催化”。由于催化剂的存在,反应温度比RTO低200—300℃,不仅抑制了热力型氮氧化物的生成,还显著减少了燃料消耗和碳排放。对于低浓度、大风量的废气场景(如涂装、印刷、电子、化工等行业),RCO的运行成本优势尤为明显。此外,设备采用模块化陶瓷蓄热体与智能温控系统,启动时间短、抗冲击负荷能力强,可实现无人值守连续运行。
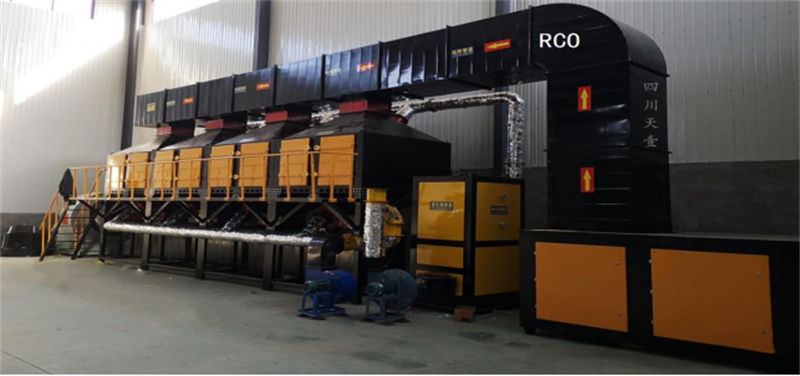
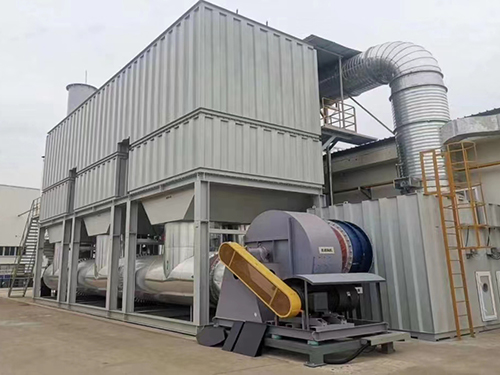
在设备结构设计上,现代RCO通常采用多室(三室或旋转式)结构,通过优化气流分布与切换时序,将废气净化效率稳定在99%以上,同时避免切换过程中的浓度波动。催化剂的选择是技术关键——蜂窝状贵金属催化剂(如Pt/Pd)具有起燃温度低、活性高的特点,但需防范硫、卤素、重金属等毒物导致的催化剂中毒;而金属氧化物催化剂虽抗毒性较强,却对反应温度要求更高。因此,针对不同行业废气成分定制催化剂配方与预处理工艺,是保障设备长周期稳定运行的核心。
从应用实践看,RCO设备已在汽车涂装、包装印刷、家具制造、锂电池隔膜生产等领域取得显著成效。某汽车零部件企业采用RCO处理喷漆废气后,净化效率从原有活性炭吸附的85%提升至99.2%,每年减少VOCs排放约12吨,回收的热量用于车间供暖,年节约天然气费用超30万元。类似案例表明,RCO不仅是环保合规的“通行证”,更可通过热能回用与碳减排创造经济价值。
当然,RCO技术也面临挑战:高沸点物质易在催化剂表面结焦,需设置预处理装置;废气中含硫、磷、硅等元素时,须评估催化剂寿命;设备投资相对较高,需结合废气浓度、风量及运行时长进行经济性测算。未来,随着低温催化剂研发、数字孪生运维系统及余热发电技术的集成,RCO将向更智能、更低碳的方向演进。
综上所述,蓄热式催化燃烧设备以“蓄热节能、催化增效”的技术内核,在工业废气治理中实现了环境效益与经济效益的平衡。在“双碳”目标驱动下,加快RCO技术的推广应用与迭代升级,不仅是企业履行环保责任的务实选择,更是推动制造业绿色转型的重要路径。唯有技术精进与规范运维并重,方能让这台“绿色引擎”持续输出清洁动力。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!