催化燃烧设备:挥发性有机物的高效净化利器
 琪 苏
·
浏览 5 ·
点赞 0 ·
评论 0 ·
刚刚
随着工业化进程的加速,挥发性有机物(VOCs)的排放已成为大气污染防治的重点难题。VOCs不仅是形成臭氧和细颗粒物(PM2.5)的重要前体物,部分种类还具有致癌、致畸等危害。在众多治理技术中,催化燃烧设备凭借其高效、节能、环保的显著优势,成为工业废气治理领域的主流选择。
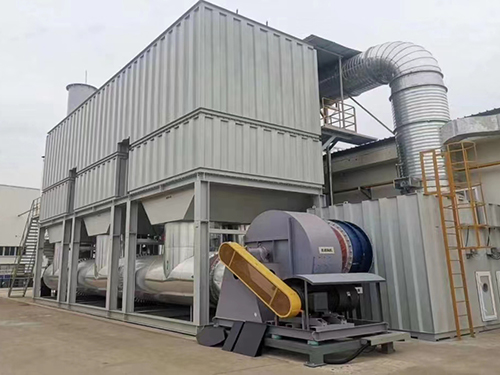
催化燃烧设备的核心原理是“催化氧化”。在催化剂的作用下,有机废气中的VOCs与氧气发生氧化反应,生成无害的二氧化碳和水,并释放热量。与传统直接燃烧法相比,催化燃烧的起燃温度大幅降低——通常在250℃至450℃之间即可实现高效转化,而直接燃烧往往需要800℃以上的高温。这一特性使得设备运行能耗显著降低,同时避免了高温燃烧过程中产生的氮氧化物二次污染。
一套完整的催化燃烧设备通常由预处理系统、催化燃烧炉、热交换系统、风机及控制系统等部分组成。预处理环节至关重要,废气进入催化床前需经过除尘、除油、除雾等处理,防止催化剂中毒或堵塞。催化燃烧炉内装填贵金属(如铂、钯)或过渡金属氧化物催化剂,其多孔结构大幅增加了反应接触面积,使废气在较低温度下即可完成氧化分解。热交换系统则通过回收燃烧产生的热量预热进气,当废气浓度达到一定值时,设备甚至可实现自持运行,无需额外补充燃料。
催化燃烧设备的技术优势体现在多个维度。首先是净化效率高,设计良好的设备对VOCs的去除率可达95%以上,部分工况下甚至超过99%。其次是能耗低,得益于催化剂对反应活化能的降低,设备启动快、运行成本可控,尤其适用于中低浓度、大风量的废气治理场景。第三是安全性好,设备配备阻火器、防爆泄压装置、温度监测联锁等多重保护系统,确保运行安全。此外,催化燃烧无明火燃烧过程,噪音低、占地小,易于与现有生产线集成。
在实际应用中,催化燃烧设备广泛服务于涂装、印刷、电子、化工、制药、家具制造等行业。例如,汽车涂装车间产生的苯系物废气、包装印刷行业排放的酯类和酮类溶剂、锂电池生产中的NMP废气等,均可通过催化燃烧实现达标排放。值得关注的是,对于高浓度废气,催化燃烧还可与活性炭吸附浓缩技术组合使用,形成“吸附浓缩+催化燃烧”的联用工艺,进一步降低能耗和运行成本。
当然,催化燃烧设备的推广应用也面临一些技术挑战。催化剂的使用寿命受废气成分影响较大,硫、磷、卤素等元素易导致催化剂中毒失活;废气浓度波动较大时,需要精细的温度控制策略;设备投资相对较高,对中小企业的经济性压力不容忽视。未来,随着非贵金属催化剂研发的突破、蓄热式催化燃烧技术的成熟以及智能化控制水平的提升,催化燃烧设备将朝着更低能耗、更长寿命、更宽适用范围的方向持续演进。
在“双碳”目标与蓝天保卫战的双重驱动下,催化燃烧设备作为VOCs末端治理的关键装备,正迎来广阔的发展空间。持续推动技术创新与工程优化,提升设备可靠性与经济性,对于实现工业废气深度治理、改善环境空气质量具有重要意义。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!