防爆粉尘处理成套设备:工业安全与绿色生产的守护者
 琪 苏
·
浏览 18 ·
点赞 0 ·
评论 0 ·
3天前
在现代工业生产中,粉尘爆炸始终是悬在涉爆企业头顶的“达摩克利斯之剑”。从金属打磨车间到粮食加工厂,从塑料粉碎工位到化工配料工序,悬浮在空气中的可燃性粉尘一旦遇到点火源,便可能引发连锁爆炸,造成不可挽回的生命财产损失。正因如此,防爆粉尘处理成套设备应运而生,成为守护工业安全与绿色生产的坚实屏障。
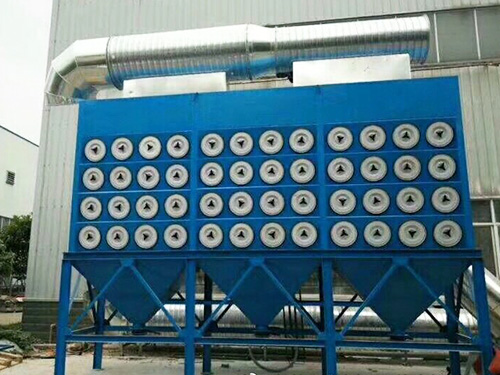
一套完整的防爆粉尘处理成套设备,并非简单的“吸尘器+管道”组合,而是集吸尘罩、防爆管道、火花探测熄灭装置、防爆除尘器、防爆风机、泄爆隔爆装置以及智能控制系统于一体的系统工程。其设计遵循“预防为主、防控结合”的原则,从粉尘产生的源头开始,就构建起多道安全防线。
在吸尘收集环节,设备采用防静电滤材和导电管道,确保粉尘在输送过程中不会因静电积聚而放电引燃。管道中设置的火花探测熄灭装置,能够在毫秒级时间内识别进入管道的火星,并自动喷水或惰性气体熄灭,将爆炸隐患扼杀在萌芽阶段。这是整套设备的第一道“智慧防线”。
核心的防爆除尘器则肩负着“隔离与泄放”的重任。其箱体采用高强度防爆设计,配备泄爆片或无焰泄放装置,当内部压力骤升时能够迅速释放压力,防止箱体炸裂造成二次伤害。同时,设备内部采用防静电滤筒和导静电接地系统,确保过滤过程中产生的静电能被及时导走。对于高风险的粉尘工况,还可加装惰性气体保护系统,向除尘器内充入氮气等惰性介质,将氧含量控制在爆炸极限以下,从根本上消除爆炸条件。
防爆风机与隔爆阀同样是不可或缺的环节。风机采用防爆电机和防静电叶轮,杜绝运转中产生火花;隔爆阀在爆炸发生的瞬间自动关闭,阻断火焰和压力波沿管道向车间扩散,保护生产区域的安全。整套系统通过PLC智能控制柜实现联动控制,实时监测压差、温度、火花等参数,一旦异常即自动报警并执行停机保护,实现“人防”向“技防”的升级。
除了安全价值,防爆粉尘处理成套设备同样承载着环保使命。在金属加工、制药、食品等行业,粉尘不仅是安全隐患,更是职业健康的隐形杀手。设备采用高效覆膜滤筒,对0.3微米以上粉尘的过滤效率可达99.9%以上,净化后的空气可回用于车间,既减少了排放,又降低了能耗。收集下来的粉尘经过集中处理后,部分还可实现资源回收,真正践行了绿色制造的理念。
从选型设计到安装运维,防爆粉尘处理成套设备强调“一企一策”的定制化思维。粉尘的粒径、浓度、爆炸特性(Kst值、最小点火能等)决定了设备参数的选择,只有经过专业风险评估和工艺匹配,才能确保设备在真实工况下稳定运行。定期维护、滤材更换和接地检测,则是保障设备长期可靠运行的关键。
安全是发展的前提,绿色是未来的底色。防爆粉尘处理成套设备以系统化思维将安全的刚性要求与环保的柔性治理融为一体,既是企业落实安全生产主体责任的必要装备,也是工业绿色转型的基础设施。面对日益严格的安监标准和环保法规,唯有将粉尘治理从“被动应对”转向“主动防控”,才能真正实现安全与效益的双赢。这套设备,便是这一转变中不可或缺的“守护者”。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!