矿山除尘收尘设备:守护绿色矿山的“呼吸系统”
 琪 苏
·
浏览 12 ·
点赞 0 ·
评论 0 ·
2天前
在群山深处,机器的轰鸣声与矿石的破碎声交织成一曲工业交响乐。然而,在这曲交响乐背后,曾长期笼罩着一层挥之不去的“灰色阴影”——粉尘。矿山开采、破碎、筛分、运输等环节产生的粉尘,不仅威胁着矿工的身体健康,更对周边生态环境造成严重破坏。如今,随着除尘收尘设备的广泛应用与迭代升级,矿山正经历着一场从“灰头土脸”到“清新洁净”的深刻变革。
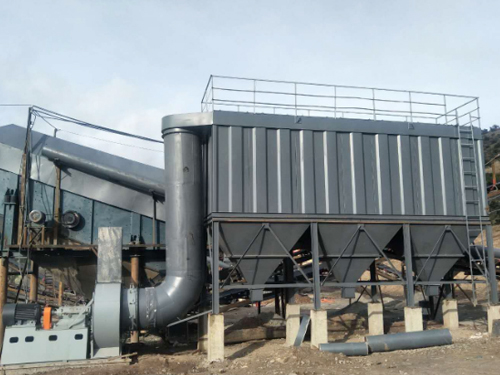
矿山粉尘治理,绝非简单的“洒洒水”那么简单。矿山粉尘具有粒径小、浓度高、扩散范围广的特点,尤其是呼吸性粉尘(粒径小于5微米),能直接侵入肺泡,长期积累可引发尘肺病,成为矿工健康的“隐形杀手”。同时,高浓度粉尘在一定条件下还存在爆炸风险,是矿山安全生产的重大隐患。此外,粉尘随雨水冲刷进入土壤和水体,会造成二次污染,影响周边植被与农田。因此,一套高效、可靠的除尘收尘系统,既是职业健康防护的“生命线”,也是生态环境保护的责任担当,更是矿山企业实现绿色可持续发展的必答题。
现代矿山除尘收尘设备已形成多层次、全流程的技术体系。在破碎机、振动筛等产尘点,密闭罩与集气罩首先将粉尘“锁”在原地,通过负压抽吸送入除尘器;在皮带运输转载点,高效喷雾抑尘装置利用微米级水雾将粉尘颗粒团聚沉降;在道路运输环节,智能喷淋系统根据扬尘浓度自动启停,实现精准降尘。而核心的布袋除尘器,则凭借PTFE覆膜滤料,对微细粉尘的捕集效率可达99.9%以上,净化后的气体含尘浓度稳定低于10毫克/立方米,达到超低排放标准。近年来,随着物联网技术的发展,智能除尘系统应运而生——传感器实时监测粉尘浓度、设备压差、风机能耗,中控平台远程调控运行参数,一旦出现滤袋破损或排放异常,系统自动报警并定位故障点,实现了从“被动治理”到“主动预防”的跨越。
在河北某大型铁矿,除尘设备升级带来的变化令人欣喜。过去破碎车间粉尘弥漫,能见度不足十米,工人需佩戴双重防尘口罩作业;如今走进车间,空气清爽,地面洁净,工人只需佩戴普通口罩即可操作。更可观的是经济效益:回收的粉尘经处理后可作为建材原料外售,年创收近百万元;设备运行能耗较传统除尘系统降低25%,滤袋寿命延长至三年以上。环保监测数据显示,矿区周边PM10年均浓度较治理前下降62%,植被覆盖度逐年回升,曾经灰蒙蒙的山谷重现苍翠。
当然,矿山除尘仍面临诸多挑战:高湿环境下的滤袋糊袋问题、北方冬季的管道结冰隐患、老旧矿山空间受限的改造难题……这需要设备制造商与矿山企业协同创新,开发耐候性更强、集成度更高、运维更便捷的除尘解决方案。未来,随着纳米滤材、干雾抑尘、磁团聚等新技术的成熟,矿山除尘将朝着“零排放、低能耗、智能化”方向持续迈进。
矿山是工业的粮食,但它不应以牺牲环境为代价。每一台高效运转的除尘设备,都是矿山对绿水青山的郑重承诺。当矿区的天空重新变得湛蓝,当矿工的笑容不再被口罩遮挡,我们看到的不仅是一套设备的成功,更是一个行业文明程度的提升。让除尘设备成为绿色矿山的“标准配置”,让清洁生产成为矿业发展的“内在基因”——这既是对劳动者的尊重,也是对未来的负责。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!