水泥厂除尘器:绿色转型的“幕后英雄”
 琪 苏
·
浏览 4 ·
点赞 0 ·
评论 0 ·
6小时前
在水泥厂的庞大厂区里,人们往往最先注意到的是高耸的预热器塔架、绵延的输送长廊和轰鸣的磨机。然而,真正决定这家工厂能否在现代环保标准下生存的,却往往是那些安静矗立在角落里的除尘器。它们不生产水泥,却守护着水泥生产的未来。水泥厂除尘器,是这场绿色转型中当之无愧的“幕后英雄”。
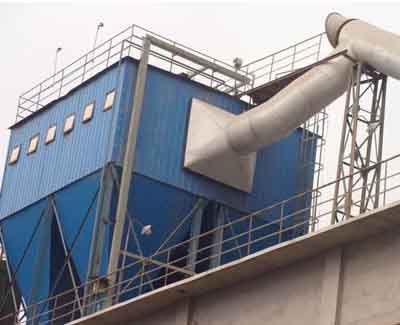
水泥生产是一个典型的“粉尘制造”过程。从石灰石破碎、生料粉磨,到熟料煅烧、水泥粉磨,几乎每一个环节都会产生大量含尘气体。如果没有高效的除尘设备,整个厂区将笼罩在灰白色的粉尘之中,不仅污染大气环境,更严重危害工人的身体健康。正因如此,除尘器在水泥厂中绝非可有可无的辅助设备,而是与窑炉、磨机同等重要的核心工艺装备。
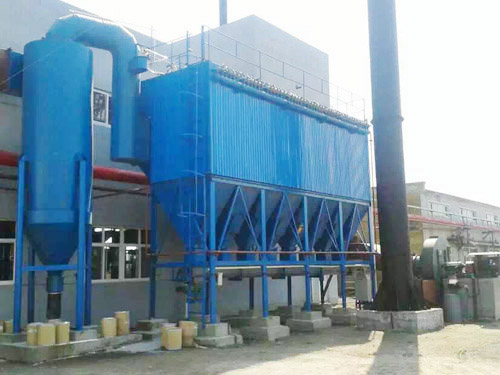
现代水泥厂普遍采用的除尘器主要分为袋式除尘器和电除尘器两大类。其中,袋式除尘器凭借其高达99.9%以上的除尘效率,已成为行业主流。它的工作原理看似简单:含尘气体通过滤袋时,粉尘被截留在滤袋表面,干净气体则穿过滤料排出。但在实际应用中,这一过程涉及复杂的流体力学、材料科学和自动控制技术。滤袋的材质选择要考虑烟气温度、化学成分和湿度,清灰系统的设计要平衡清灰效果与滤袋寿命,整机的运行阻力要控制在合理区间以降低能耗。可以说,一台高效稳定的袋式除尘器,是机械、电气、材料与自动控制多学科技术的集成体。
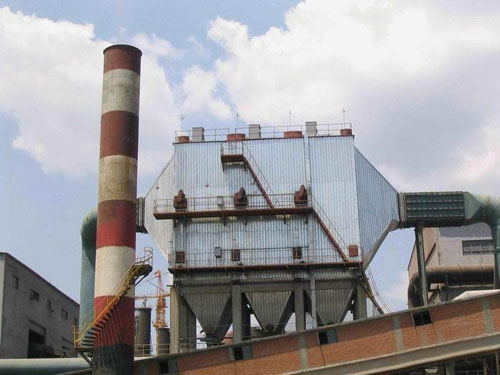
在水泥厂的具体应用中,除尘器分布在全流程的各个关键节点。窑尾除尘器是其中技术难度最高、规模最大的一台。它要处理来自预热器和篦冷机的高温烟气,烟气温度可达300℃以上,且含有碱、氯、硫等腐蚀性成分。窑尾袋式除尘器必须选用耐高温、耐腐蚀的滤料,并配备可靠的预冷却和温度控制手段,才能保证长期稳定运行。窑头除尘器则主要处理篦冷机余风,风量大、露点低,对滤袋的耐磨性提出较高要求。此外,生料磨、水泥磨、煤磨等磨机系统各配有自己的除尘器,破碎机和输送转运点则设有小型袋式除尘器或单机除尘器。正是这些散布在全厂的除尘设备,织就了一张严密的粉尘治理网络,确保每一道工序的含尘气体在排入大气之前都经过可靠净化。
近年来,随着国家环保标准不断收紧,水泥行业面临超低排放的硬性要求。重点地区水泥窑颗粒物排放限值已降至10mg/m³甚至更低。这对除尘器提出了前所未有的挑战。为达到这一标准,水泥企业在除尘器改造上投入了大量精力:选用更高精度的覆膜滤料,优化清灰控制策略以减少排放峰值,增设在线监测系统实时监控颗粒物浓度。一些企业还引入了智能运维系统,通过传感器实时监测除尘器各仓室的压差、温度、清灰频率等参数,利用大数据分析预判滤袋寿命和故障风险,实现从“定期换袋”到“按需维护”的转变。
除尘器的价值远不止于达标排放。在水泥厂内部,除尘器收集下来的粉尘本身就是宝贵的产品原料。窑尾收下的粉尘直接回喂入窑,磨机系统收集的成品随气流进入成品库,既避免了物料流失,又减少了资源浪费。从这个意义上说,除尘器不仅是环保设备,更是生产工艺中不可或缺的物料回收装置。一台运行良好的除尘器,每天可以回收数十吨甚至上百吨水泥粉尘,经济效益同样可观。
当然,除尘器的运行也需要精心维护。滤袋破损、清灰不畅、壳体漏风、灰斗积灰等问题如果不能及时发现处理,轻则导致排放超标,重则引发设备故障甚至安全事故。因此,水泥厂必须建立完善的除尘器巡检和维护制度,操作人员需要具备专业知识和责任心,才能让这位“幕后英雄”始终保持最佳状态。
回望水泥工业的发展历程,从早年粉尘漫天的粗放生产,到如今花园式工厂的清洁运行,除尘器见证了行业翻天覆地的变化。在“双碳”目标和环保要求持续趋严的背景下,水泥厂除尘器还将向着更低排放、更低能耗、更智能化的方向持续进化。它或许永远不会成为厂区里最引人注目的存在,但正是这份默默坚守,成就了水泥行业绿色转型最坚实的底色。
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!