RCO蓄热催化燃烧装置:工业废气治理的绿色引擎
 琪 苏
·
浏览 5 ·
点赞 0 ·
评论 0 ·
21小时前
在工业高速发展的今天,挥发性有机化合物(VOCs)的排放已成为大气污染防治的焦点。面对严格的环保法规与绿色转型的迫切需求,RCO蓄热催化燃烧装置(Regenerative Catalytic Oxidizer)凭借其高效、节能、环保的卓越性能,正成为涂装、化工、印刷、电子等行业废气治理的首选方案。它如同一台精密的“绿色引擎”,将有害废气转化为无害的水与二氧化碳,为工业清洁生产注入强劲动力。
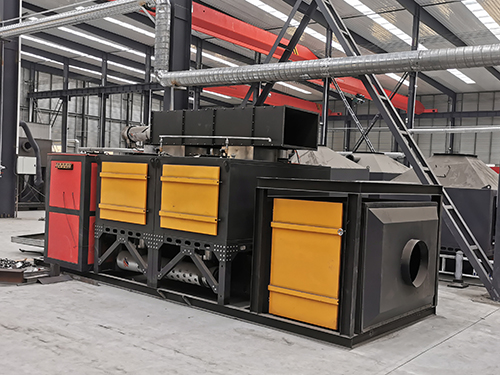
RCO的核心原理在于“蓄热”与“催化”的完美耦合。装置通常由蓄热床、催化床和燃烧室三部分组成。废气首先经过蓄热床预热,温度提升至催化反应所需的起燃点(通常在250-400℃之间),随后进入催化床。在贵金属或过渡金属氧化物催化剂的作用下,VOCs分子发生无焰氧化反应,分解为CO₂和H₂O,并释放大量热量。净化后的高温气体流经另一蓄热床,将热量储存用于预热下一批冷废气,热回收效率高达95%以上。这种“预热-催化-蓄热”的循环模式,使装置在低浓度废气处理时仍能维持自持燃烧,大幅降低辅助燃料消耗。
与传统直燃式焚烧炉(TO)和蓄热式焚烧炉(RTO)相比,RCO的优势尤为显著。首先,催化反应温度远低于热力焚烧(通常760℃以上),有效抑制了氮氧化物(NOx)的生成,避免了二次污染;其次,催化剂的存在使装置在低浓度(100-2000mg/m³)废气场景下仍能经济运行,尤其适合处理间歇性、大风量的工业废气;再者,紧凑的蓄热设计使设备占地面积减少30%以上,热回收效率比传统回热式催化燃烧(CO)提升近一倍。以某汽车涂装线为例,采用RCO装置后,天然气消耗量降低60%,年运行成本节约超百万元,同时VOCs去除率稳定在98%以上。
然而,RCO的高效运行离不开精细化的系统设计。催化剂是装置的“心脏”,其活性与寿命直接决定处理效果。贵金属催化剂(如Pt、Pd)活性高、抗中毒能力强,但成本昂贵;金属氧化物催化剂(如Mn、Cu基)价格低廉,却易受硫、卤素等物质毒化。因此,针对不同废气成分选择适配催化剂,并配套预处理单元(如除尘、除湿、脱硫)至关重要。此外,蓄热床的切换阀密封性、气流分布均匀性以及燃烧室温度场的稳定性,均需通过CFD模拟与智能控制策略进行优化。现代RCO装置已集成物联网远程监控系统,可实时调节阀门切换周期、催化床温度等参数,确保装置在波动工况下仍保持高净化效率。
从环保效益看,RCO装置不仅是末端治理的利器,更是企业实现“双碳”目标的助推器。以处理风量10000m³/h、VOCs浓度500mg/m³的印刷车间为例,RCO装置每年可减排VOCs约40吨,相当于种植2000棵树的净化能力;同时,其热回收系统可为车间提供60℃以上的热水,用于供暖或工艺预热,进一步降低碳排放。随着催化剂再生技术的突破与蓄热材料的迭代(如陶瓷蜂窝体向高密度堇青石升级),RCO的使用寿命已延长至5年以上,投资回收期缩短至2-3年。
展望未来,RCO蓄热催化燃烧装置正朝着智能化、模块化、低能耗方向演进。例如,结合沸石转轮浓缩技术,可处理超低浓度(<100mg/m³)废气,进一步拓展应用边界;而3D打印催化剂载体的出现,则有望提升传质效率,降低贵金属用量。在环保政策趋严与绿色制造浪潮的双重驱动下,RCO装置必将成为工业废气治理的中流砥柱,为守护蓝天白云、推动可持续发展贡献关键力量。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!