低浓度有机废气催化燃烧装置:环保治理的“低温净化器”
 琪 苏
·
浏览 9 ·
点赞 0 ·
评论 0 ·
21小时前
在工业生产快速发展的今天,挥发性有机物(VOCs)排放已成为大气污染防治的重点领域。其中,低浓度有机废气因风量大、浓度低、组分复杂,治理难度尤为突出。催化燃烧装置凭借其高效、节能、无二次污染等优势,成为低浓度有机废气治理的主流技术之一,宛如一台精密的“低温净化器”,为蓝天保卫战提供了可靠的技术支撑。

催化燃烧的核心原理是借助催化剂的作用,使有机废气在较低温度下发生无焰燃烧,将有机物彻底氧化分解为二氧化碳和水。与传统热力燃烧需要800℃以上高温相比,催化燃烧的工作温度通常仅为250℃至450℃。这一温度“门槛”的降低,意味着能耗的大幅削减,同时也有效抑制了氮氧化物的生成,从源头避免了二次污染。对于浓度低于1g/m³的低浓度有机废气而言,催化燃烧装置若直接运行,需补充大量热能维持反应温度;而工程上常与吸附浓缩技术耦合,先利用活性炭或沸石转轮将废气浓缩5至20倍,再送入催化燃烧室处理,从而显著降低运行成本。
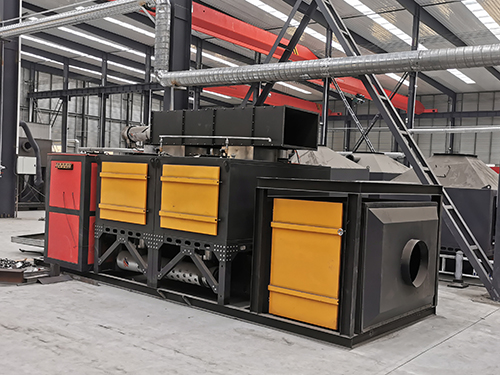
一套完整的催化燃烧装置通常由预处理单元、吸附浓缩单元、催化燃烧单元和热回收系统构成。预处理环节通过除尘、除湿、除酸性气体,防止催化剂中毒;吸附浓缩单元承担“富集”功能,将大风量低浓度废气转化为小风量高浓度气体;催化燃烧室内填充贵金属或金属氧化物催化剂,有机分子在催化剂表面活性位点发生氧化反应;热回收系统则通过换热器回收燃烧产生的高温烟气余热,用于预热进气或维持系统自热运行。当废气浓度达到一定值后,系统可实现热量自平衡,无需额外补充燃料。
催化剂是催化燃烧装置的核心部件,其性能直接决定运行效率与寿命。贵金属催化剂如铂、钯具有起燃温度低、活性高的特点,但对硫、卤素等毒物敏感;金属氧化物催化剂如铜锰复合氧化物成本较低、抗毒性较强,但活性稍逊。工程应用中需根据废气组分进行针对性选择。值得关注的是,催化剂失活与中毒是装置长期稳定运行的“隐形杀手”,废气中的磷、硫、铅、卤素等物质会与活性组分反应,导致催化性能不可逆下降。因此,严格的预处理与定期再生维护不可或缺。
在安全控制方面,催化燃烧装置需特别关注废气浓度波动带来的风险。当有机物浓度超过爆炸下限的25%时,必须启动稀释或旁通保护;催化床层温度异常升高时,需切断进气并开启应急降温。智能化控制系统的引入,使装置具备了实时监测、自动调节和故障预警能力,操作人员可通过触摸屏掌握催化剂床层温度、进出口浓度、压差等关键参数,实现无人值守的稳定运行。
从应用场景看,催化燃烧装置广泛服务于涂装、印刷、电子、化工、制药等行业。以某汽车涂装车间为例,其喷漆废气经沸石转轮浓缩后,浓度提升至约3000mg/m³,进入催化燃烧装置处理后,净化效率稳定在97%以上,热回收效率超过75%,每年可节约天然气消耗逾十万立方米。实践表明,该技术在处理低浓度、大风量有机废气时,兼具环境效益与经济效益。
当然,催化燃烧技术并非“万能钥匙”。对于含高沸点有机物、粉尘或催化剂毒物的废气,需强化预处理或采用组合工艺;对于间歇性生产场景,需合理设计蓄热或补热方案。未来,随着催化剂材料的迭代升级、蓄热式催化燃烧(RCO)技术的普及以及物联网运维平台的完善,催化燃烧装置将朝着更低能耗、更长寿命、更智能化的方向持续进化,为工业废气治理提供更加绿色高效的解决方案。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!