橡胶废气催化燃烧处理设备:原理、应用与技术进展
 琪 苏
·
浏览 9 ·
点赞 0 ·
评论 0 ·
22小时前
橡胶工业在国民经济中占据重要地位,但其生产过程中产生的废气因成分复杂、异味浓重、含有毒有害物质而成为大气污染治理的重点领域。催化燃烧设备作为一种高效、节能的末端治理技术,在橡胶废气处理中发挥着不可替代的作用。
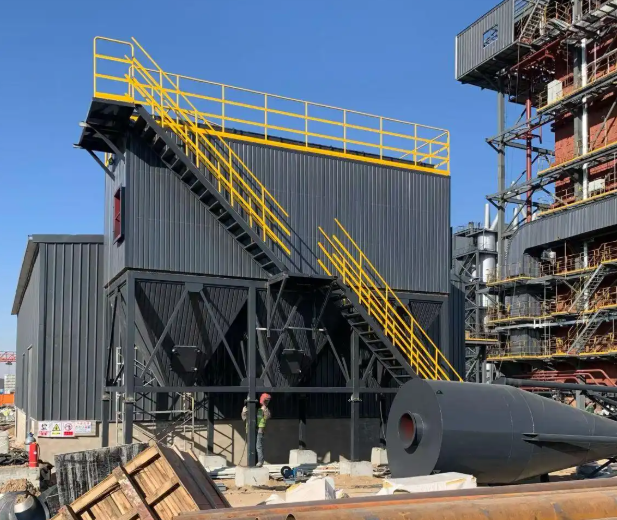
一、橡胶废气的特性与治理挑战
橡胶废气主要来源于混炼、压延、硫化等工序,含有硫化氢、二硫化碳、非甲烷总烃、苯系物及大量恶臭物质。其特点是风量大、浓度波动大、成分复杂且具有粘附性。传统的水洗或生物处理难以稳定达标,而直接燃烧能耗过高,催化燃烧技术因此成为兼顾效率与经济性的优选方案。
二、催化燃烧的工作原理
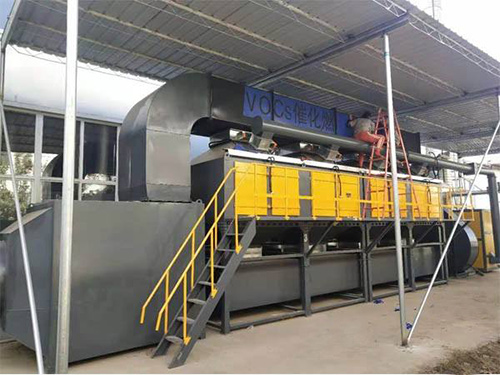
催化燃烧的核心在于催化剂的作用,使有机物在较低温度(250℃-400℃)下发生无焰氧化反应,转化为二氧化碳和水。设备通常由预处理单元、换热器、催化反应床和控制系统组成。橡胶废气经除尘、除油雾预处理后,进入换热器升温至起燃温度,在催化剂表面完成氧化反应。反应释放的热量通过换热器回收,用于维持系统热平衡。当废气浓度达到一定值时,设备可实现自热运行,大幅降低能耗。
三、设备的关键技术环节
1. 催化剂选择与寿命管理 常用催化剂分为贵金属(铂、钯)和过渡金属氧化物两类。贵金属催化剂活性高、起燃温度低,但易受硫、卤素等物质毒化。橡胶废气中含硫化合物较多,因此需采用抗硫型催化剂或加强预处理脱硫。催化剂寿命通常为2-4年,需定期检测活性并适时再生或更换。
2. 预处理系统 橡胶废气中的油雾、粉尘和粘性物质会覆盖催化剂表面,导致堵塞和失效。预处理通常采用干式过滤、静电除油或喷淋洗涤组合工艺,确保进入催化床的废气颗粒物浓度低于1mg/m³。
3. 热回收与能量平衡 蓄热式催化燃烧(RCO)通过陶瓷蓄热体交替蓄热放热,热回收效率可达95%以上。对于浓度较低的橡胶废气,需补充少量燃料;当非甲烷总烃浓度高于1500mg/m³时,系统可自持运行。
4. 安全控制 橡胶废气可能含有微量爆炸性物质,设备需配置浓度监测、阻火器和泄爆装置。控制系统实时调节预热温度、风量和旁通阀,确保运行安全。
四、应用效果与技术优势
实际工程案例表明,催化燃烧设备对橡胶废气中非甲烷总烃的去除率可达95%-99%,恶臭浓度显著降低,排放浓度稳定满足《橡胶制品工业污染物排放标准》(GB 27632-2011)要求。与热力焚烧(RTO)相比,催化燃烧运行温度低,NOx生成量少,且设备紧凑、占地面积小。在橡胶硫化车间等中低浓度废气场景中,RCO的綜合运行成本较RTO低20%-30%。
五、发展趋势与挑战
未来催化燃烧设备将向三个方向演进:一是开发抗硫抗卤素的高稳定性催化剂,延长使用寿命;二是与浓缩技术(如沸石转轮)耦合,处理大风量低浓度废气时进一步降低能耗;三是引入物联网与智能算法,实现催化剂寿命预测和自适应控制。同时,如何降低贵金属用量、提高催化剂再生效率仍是行业攻关重点。
结语
橡胶废气催化燃烧处理设备凭借其高效、节能、安全的特性,已成为橡胶行业废气治理的主流技术。随着催化剂材料与系统集成技术的持续进步,该设备将在橡胶工业绿色转型中发挥更大作用,为改善大气环境质量提供可靠支撑。企业选型时需结合废气特征、生产工况和排放标准,科学设计预处理与热回收方案,方能实现环境效益与经济效益的统一。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!