搅拌站除尘设备:绿色生产的守护者
 琪 苏
·
浏览 2 ·
点赞 0 ·
评论 0 ·
刚刚
在城市化进程不断加快的今天,商品混凝土搅拌站作为基础设施建设的重要支撑,其环保问题日益受到社会关注。粉尘污染是搅拌站最主要的污染源之一,而除尘设备则成为搅拌站实现绿色生产的关键装备。一套科学、高效的除尘系统,不仅关乎企业能否合规运营,更直接影响着周边生态环境和居民生活质量。
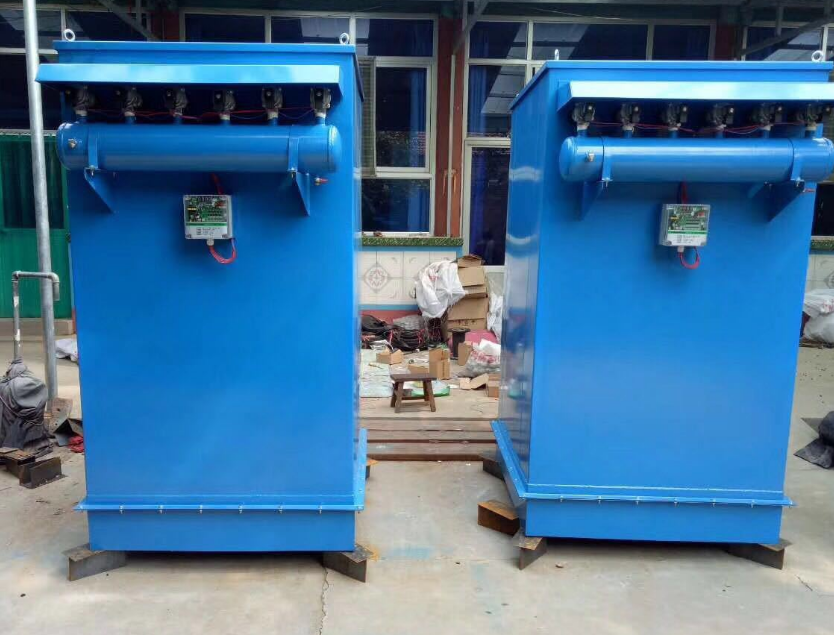
搅拌站的粉尘污染主要来源于四个环节:骨料堆场装卸、骨料输送、粉料仓呼吸以及搅拌主机投料。针对不同环节的粉尘特性,现代除尘设备形成了“分类施策、系统治理”的技术路线。
在骨料堆场,风沙起尘和装卸扬尘是主要问题。目前主流方案是建设封闭式料仓,并配套喷雾除尘系统。高压微雾抑尘装置通过将水雾化为微米级颗粒,与空气中的粉尘碰撞凝结后自然沉降,除尘效率可达85%以上。这种“以雾治尘”的方式既节约水资源,又避免了物料含水率过高影响混凝土质量。
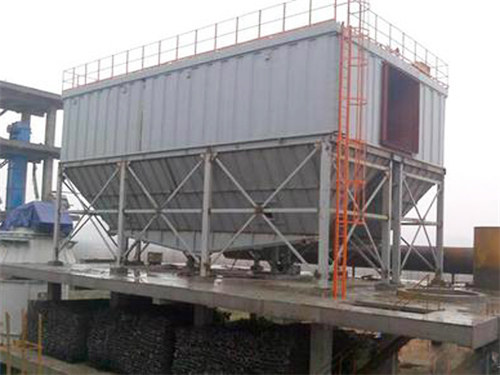
骨料输送环节的除尘重点在于皮带输送机的转载点。由于物料落差大、冲击力强,此处极易产生瞬时高浓度粉尘。脉冲布袋除尘器在此环节发挥着核心作用。含尘气体进入除尘器后,通过滤袋的拦截、惯性碰撞和扩散效应,粉尘被截留在滤袋表面,净化后的气体达标排放。当滤袋阻力达到设定值时,脉冲阀自动喷吹压缩空气,使粉尘脱落至灰斗统一回收。这种干式除尘方式不产生二次污染,回收的粉尘还可作为填料再利用,实现了资源闭环。
粉料仓(水泥、粉煤灰储罐)的除尘是搅拌站除尘的难点。粉料罐车打料时,罐内压力骤增,大量含尘气体需要排出。传统仓顶除尘器多为简易单机布袋除尘,存在清灰不便、滤袋易堵塞等问题。新一代仓顶除尘器采用分室脉冲清灰技术,配备压差传感器和自动控制系统,实现“在线监测、智能清灰”。当滤袋压差超过设定阈值时,系统自动启动脉冲喷吹,确保除尘器始终处于低阻力运行状态。同时,除尘器底部设置卸灰装置,将收集的粉料直接回用,杜绝了粉料浪费。
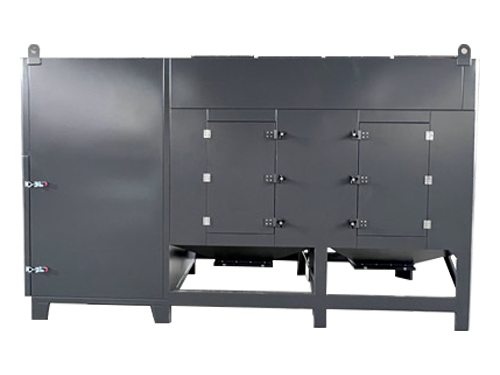
搅拌主机投料口的粉尘治理同样不容忽视。由于搅拌过程中物料翻滚、气流扰动,投料口会持续逸散粉尘。针对这一工况,密闭罩加小型脉冲除尘器的组合方案被广泛采用。密闭罩将投料口整体封闭,仅留必要的操作通道,除尘器就近安装,通过软管连接形成负压吸尘。这种“源头密闭+就近净化”的模式,将粉尘控制在萌芽状态,避免了无组织排放。
除了硬件设备,智能控制系统正成为搅拌站除尘的新趋势。通过PLC控制柜集中管理各除尘点的运行状态,实时监测压差、温度、排放浓度等参数,并与生产系统联动——打料时自动启动除尘,停止打料后延时关机,既保证除尘效果,又降低能耗。部分先进搅拌站还将除尘数据接入环保监管平台,实现远程监控和超标预警,让环保管理从“人防”走向“技防”。
当然,除尘设备的效能发挥离不开日常维护。滤袋定期更换、脉冲阀检查、灰斗及时清灰、管路密封性检测等基础工作,是保障除尘系统稳定运行的前提。企业应建立“一机一档”管理制度,将除尘设备纳入预防性维护计划,避免“重生产、轻环保”的短视行为。
从行业发展趋势看,搅拌站除尘设备正朝着高效化、智能化、集成化方向演进。覆膜滤料、褶皱滤袋等新材料的应用,使除尘效率提升至99.9%以上;物联网技术的融入,让设备运维更加精准;除尘与降噪、废水回收等系统的集成设计,则推动搅拌站向“零排放”目标不断迈进。
搅拌站除尘设备虽不直接产生经济效益,却是企业履行社会责任、实现可持续发展的“绿色名片”。在生态文明建设的大背景下,唯有将除尘设备用好、管好,搅拌站才能真正告别“灰头土脸”的旧形象,在守护蓝天白云的同时,为城市建设输送高质量的绿色动能。
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!