催化燃烧设备:工业废气治理的绿色引擎
 琪 苏
·
浏览 20 ·
点赞 0 ·
评论 0 ·
2天前
在工业文明高速发展的今天,大气污染治理已成为全球共同面临的重大课题。挥发性有机化合物(VOCs)作为PM2.5和臭氧形成的重要前体物,其排放控制直接关系到空气质量的改善。在这一背景下,催化燃烧设备以其高效、节能、环保的显著优势,成为工业废气治理领域的一颗璀璨明珠。
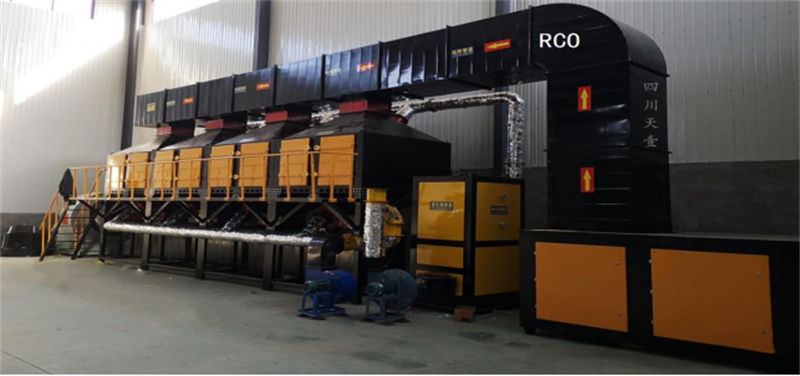
一、技术原理:低温氧化的智慧
催化燃烧技术的核心在于“催化”二字。与传统直接燃烧需要800℃以上高温不同,催化燃烧设备借助贵金属或过渡金属氧化物催化剂的“桥梁”作用,使有机废气在250℃至400℃的低温条件下即可发生无焰燃烧,将有害的VOCs彻底氧化分解为无害的二氧化碳和水。
这一过程的精妙之处在于:催化剂降低了反应的活化能,使氧化反应得以在温和条件下进行。当废气预热后通过催化剂床层时,有机物分子与氧气在催化剂表面发生快速氧化反应,释放出热能。系统通过热交换器回收这部分热量,用于预热后续进入的废气,形成能量循环,显著降低运行能耗。
二、系统构造:精密设计的工程杰作
一套完整的催化燃烧设备通常由预处理系统、热交换器、催化反应室、加热系统、控制系统等部分组成。
预处理系统负责去除废气中的粉尘、油雾等可能造成催化剂中毒的杂质,为后续处理提供洁净的进气条件。热交换器采用高效板式或管式结构,热回收效率可达70%以上,是设备节能的关键。催化反应室内填充着精心设计的催化剂模块,其载体多为蜂窝陶瓷或金属蜂窝,表面涂覆铂、钯等贵金属或锰、钴等金属氧化物活性组分。加热系统在启动阶段提供热量,待反应稳定后即可依靠废气自身氧化释放的热量维持运行。
控制系统犹如设备的“大脑”,实时监测温度、压力、浓度等参数,通过PLC自动调节风机转速、加热功率,确保系统在最佳工况下稳定运行,同时具备安全联锁保护功能。
三、应用领域:广泛覆盖的治理能手
催化燃烧设备在众多工业领域大显身手。在汽车制造行业,它高效处理涂装车间排放的苯系物、酯类等有机废气;在印刷包装领域,它净化油墨挥发产生的醇类、酮类污染物;在电子制造、制药、化工等行业,它同样发挥着不可替代的作用。
以某汽车涂装企业为例,其喷涂工序产生大量含苯、甲苯、二甲苯的废气,采用催化燃烧设备后,废气净化效率稳定在98%以上,每年减少VOCs排放数百吨,同时通过热回收每年节约天然气消耗数十万立方米,实现了环境效益与经济效益的双赢。
四、优势与挑战:辩证看待的技术选择
催化燃烧设备的优势显而易见:净化效率高,通常可达95%至99%;能耗低,运行成本仅为直接燃烧法的三分之一至二分之一;无二次污染,不产生氮氧化物等有害副产物;操作温度低,安全性能好。
然而,任何技术都有其适用边界。催化剂容易因硫、磷、卤素等元素中毒失活,对废气预处理要求较高;催化剂使用寿命有限,更换成本不菲;对于高浓度、小风量的废气处理具有优势,但面对超大风量低浓度废气时,经济性可能不如吸附浓缩组合工艺。
五、未来展望:创新驱动的绿色发展
展望未来,催化燃烧技术正朝着更高效、更节能、更智能的方向演进。新型纳米催化剂的研发将提高活性组分的分散度和利用率,降低贵金属用量;蓄热式催化燃烧(RCO)技术通过蓄热体回收热量,热效率可提升至90%以上;结合沸石转轮浓缩技术,催化燃烧设备能够以更经济的成本处理低浓度大风量废气。
智能化是另一重要趋势。借助物联网、大数据技术,设备可实现远程监控、故障诊断和预测性维护,确保始终处于最优运行状态。在“双碳”目标的指引下,催化燃烧设备作为工业废气治理的关键装备,将在减污降碳协同增效中发挥更大作用。
从更宏观的视角看,催化燃烧设备不仅是一台治理污染的机器,更是工业文明与生态文明和谐共生的象征。它让我们看到,工业生产与环境保护并非零和博弈,通过技术创新,完全可以实现经济效益与环境效益的统一。当最后一道废气经过催化床层,化为洁净的气流融入天空,我们仿佛听见了绿色发展的时代强音——那是对科技创新的礼赞,更是对美丽中国的承诺。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!