催化燃烧设备:工业废气净化的高效解决方案
 琪 苏
·
浏览 4 ·
点赞 0 ·
评论 0 ·
刚刚
催化燃烧设备作为现代工业废气处理的重要技术,凭借其高效、节能、环保的特点,在各个工业领域得到了广泛应用。该设备利用催化剂的作用,使有机废气在较低温度下进行无焰燃烧,将有害物质转化为无害的二氧化碳和水,从而实现废气的净化处理。
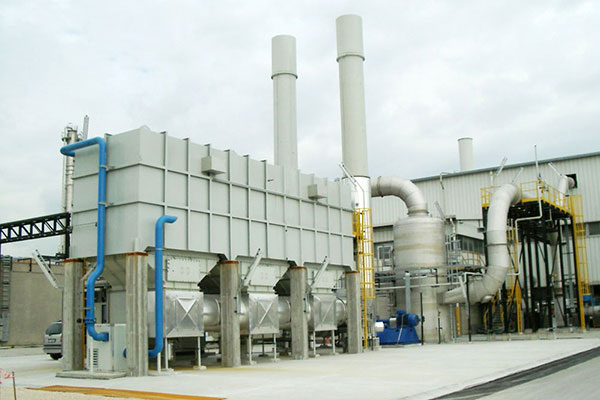
催化燃烧设备的工作原理基于气-固相催化反应。有机废气首先通过热交换器预热至200-300℃的起燃温度,然后在催化剂床层中发生氧化反应。由于催化剂降低了反应的活化能,使得大多数碳氢化合物在300-450℃的温度下即可完全氧化。反应过程中释放的热量通过热交换器回收利用,用于预热进入的新鲜废气,当废气浓度达到一定水平时,系统可实现自热运行,无需额外加热,显著降低了能耗。
催化燃烧设备的核心部件是催化剂,通常采用贵金属铂、钯等浸渍的蜂窝状陶瓷载体。这类催化剂具有活性高、热稳定性好、强度高和寿命长的特点。催化剂的活性直接影响净化效率,而催化剂载体的物理形状则决定了活性材料的有效利用率。优质的催化燃烧设备还需配备完善的安全设施,包括阻火器、泄爆口和异常情况报警自动停机系统,确保设备运行安全可靠。
催化燃烧设备的应用范围广泛,特别适合处理喷涂、油墨印刷、化工等产生的高浓度有机废气。与传统的直接燃烧法相比,催化燃烧法的起燃温度低(250-300℃),远低于直接燃烧法的650-800℃,有效避免了高温NOx的生成。同时,催化燃烧为无焰燃烧过程,安全性更高,适用于对安全性要求较高的场合。
催化燃烧设备具有显著的经济和环境效益。首先,能耗低,起燃温度低,预热时间短(仅15-30分钟),高浓度时耗能仅为风机效率,浓度较低时自动间歇补偿加热。其次,净化效率高,可达97%以上,不产生二次污染。第三,设备运行稳定,活动件少,检修系统完善,操作维修方便。第四,采用PLC自动控制系统,自动化程度高,运行可靠。此外,催化燃烧设备占地面积小,投资回报期短,特别适合大风量、中低浓度的有机废气处理。
随着环保要求的不断提高,催化燃烧设备技术也在不断发展和完善。未来,催化剂材料的创新、热回收效率的提升以及智能化控制系统的应用,将使催化燃烧设备在工业废气处理领域发挥更加重要的作用,为实现绿色生产和可持续发展提供有力支持。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!