现代粉尘处理设备的技术发展与行业应用
 琪 苏
·
浏览 1 ·
点赞 0 ·
评论 0 ·
刚刚
粉尘污染是工业生产中普遍存在的环境问题,对人类健康和生态环境构成严重威胁。随着环保法规的日益严格和工业技术的不断进步,粉尘处理设备已经发展成为集高效过滤、智能监测、自动控制于一体的综合性系统,为各行各业提供了可靠的粉尘解决方案。
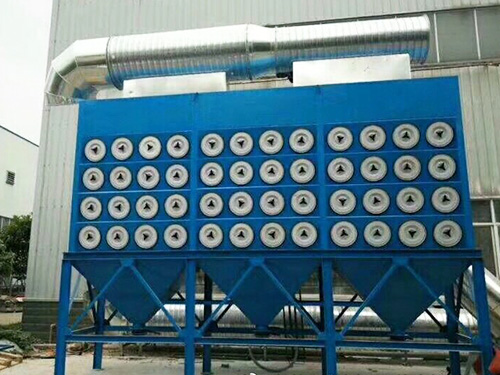
一、高效除尘设备的技术突破
现代除尘设备在过滤效率和能耗方面取得了显著进展。净霸JB-CQ-L滤芯除尘器采用进口过滤滤芯,单只滤芯的过滤面积是普通国产滤芯的2倍以上,对于亚微米以上的粉尘具有99.9%以上的净化效率。该设备使用温度范围广(80-280℃),处理风量大于1000m³/h,占地面积小且灵活性强,特别适用于焊接、抛光、切割等工业生产过程中产生的粉尘处理。
气陀螺®工业粉尘集尘器G-1000则通过创新的离心力分离技术,实现了99.7%的粉尘分离率,远高于传统集尘器的分离效率(一般低于60%)。该设备采用HEPA等级滤芯,排放浓度可达0.05mg/m³,并通过无线联动技术实现与尘源设备的同步运行,大大提高了工业除尘的自动化水平。
二、智能监测系统的精准控制
粉尘监测技术的进步为除尘系统提供了”大脑”和”神经”。TK-1000烟气粉尘颗粒物在线监测设备采用前散射原理,通过激光信号源穿越恒温测量池照射烟尘粒子,测量反射光强度来确定烟尘浓度。该设备测量范围覆盖0-200mg/m³,检出限低至0.01mg/m³,特别适用于小烟道直径(0.7-20米)的监测场景。
霍尼艾格HNAG1000-PM-A-H在线式布袋粉尘检测仪则运用交流耦合技术,通过感应尘埃粒子流经探针时产生的电荷来监测粉尘排放量。该设备具有免维护免清理的特点,采用二线制4-20mA电流输出,易于远距离信号传输,广泛应用于布袋除尘器滤袋破损的探测和锅炉烟尘排放浓度监测。
三、专业检测仪器的多元化发展
针对不同行业的需求,专业粉尘检测仪器呈现出多元化发展趋势。CCZ-1000全自动粉尘检测仪采用冲击式采样头和分级粉尘捕集器,符合国际公认的BMRC曲线标准,特别适用于煤矿井下等危险场所的粉尘监测,具有ExibI(150)等级安全型防爆结构。
KY-1000智能粉尘仪则凭借便携性和高灵敏度成为工业现场检测的理想选择。该仪器检测灵敏度达0.01mg/m³,可存储3000组测量数据,配备RS-232接口便于与计算机连接,特别适合电厂等场所的煤粉浓度测定。其”煤粉自动校准模组”的加入,使仪器在特定工业场景中表现出色。
四、前沿技术的创新应用
粉体回收膜技术装备代表了粉尘处理领域的前沿水平。该技术装备工作温度高达260℃,粉尘截留率达99.99%(0.3μm),高价值粉体回收率同样达99.99%,粉尘排放浓度最低可降至1.1mg/m³。这种技术特别适用于工业烟气除尘及高附加值粉体回收,为资源循环利用和清洁生产提供了有力支持。
粉尘试验机MAX-FC-1000则为产品可靠性验证提供了重要工具。该设备符合GJB150.12、GB2423.37等多项国家标准,可在2-4kg/m³的灰尘浓度下进行1-99小时可调的吹尘和振击试验,有效检验电子电工产品、汽车零部件等在砂尘环境中的性能表现。
五、未来发展趋势
随着物联网、人工智能等技术的融入,粉尘处理设备正朝着更智能、更高效、更节能的方向发展。未来,粉尘处理系统将实现更精准的实时监测、更智能的自动控制以及更全面的数据分析,为工业生产和环境保护提供更加可靠的解决方案。同时,随着国家对环保要求的不断提高,粉尘处理设备的技术创新和应用拓展将成为推动绿色制造和可持续发展的重要力量。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!