有机废气催化燃烧设备:工业废气治理的绿色引擎
 琪 苏
·
浏览 6 ·
点赞 0 ·
评论 0 ·
15小时前
在工业高速发展的今天,挥发性有机物(VOCs)废气的排放已成为大气污染的重要来源之一。面对日益严格的环保法规和“双碳”目标的推进,如何高效、经济地治理有机废气,成为众多企业亟待破解的难题。有机废气催化燃烧设备,正是在这一背景下脱颖而出的一项关键技术,它以“催化”为核心,以“节能”为优势,正悄然改变着工业废气治理的格局。

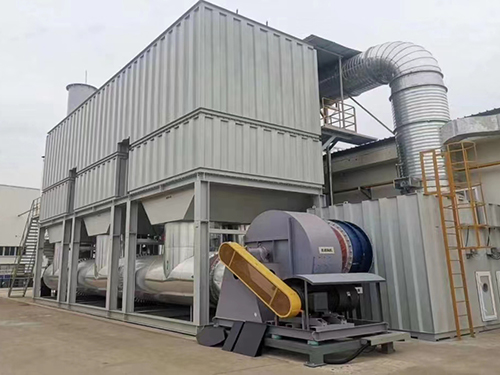
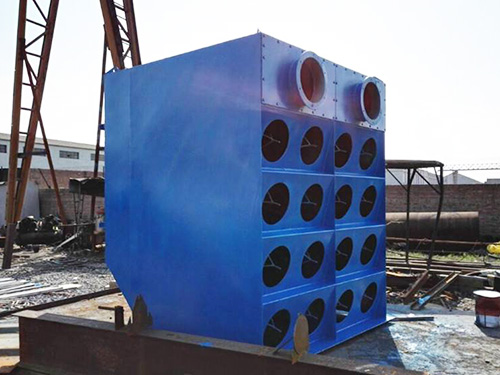
催化燃烧设备的基本原理并不复杂,却蕴含着精妙的化学智慧。有机废气在风机牵引下进入设备,首先经过预处理装置去除粉尘、水汽及催化剂毒物,随后进入换热器升温。当废气温度达到起燃温度(通常在250℃至400℃之间)后,进入催化床层。在贵金属或过渡金属氧化物催化剂的作用下,有机分子与氧气发生深度氧化反应,转化为无害的二氧化碳和水,同时释放出大量热量。与传统的热力焚烧(TO)和蓄热式焚烧(RTO)相比,催化燃烧的起燃温度更低,燃料消耗更少,且几乎不产生氮氧化物二次污染,真正实现了“低温高效、清洁转化”。
这套设备的技术优势,体现在多个维度。其一,节能效果显著。由于催化剂降低了反应活化能,设备在正常运行后,依靠废气自身氧化释放的热量即可维持反应温度,仅需少量电能驱动风机,运行成本远低于直接燃烧。其二,净化效率高。优质催化剂对苯、甲苯、二甲苯、乙酸乙酯等常见VOCs的去除率可达95%以上,甚至99%,满足严苛的排放标准。其三,安全性好。设备配备多重防爆、阻火、超温报警及自动氮气保护系统,从源头到末端层层设防。其四,智能化程度高。现代催化燃烧设备集成PLC控制系统与物联网模块,可实时监测温度、浓度、压差等参数,实现远程运维与故障预警,大幅降低人工干预。
在实际应用中,催化燃烧设备的身影遍布涂装、印刷、化工、制药、电子、家具制造等多个行业。例如,在汽车涂装车间,喷漆废气经沸石转轮浓缩后进入催化燃烧炉,既解决了大风量、低浓度废气的处理难题,又通过热量回收为烘房供热,形成能源闭环。在制药行业,针对含卤素或硫元素的特殊废气,设备可选用抗中毒催化剂并增设碱洗预处理,确保长期稳定运行。这些场景印证了一个事实:催化燃烧并非“一刀切”的万能方案,而是需要根据废气成分、浓度、风量进行定制化设计,才能真正发挥其效能。
当然,催化燃烧技术也面临挑战。催化剂的中毒失活是行业痛点——铅、硫、磷、卤素等物质会使催化剂永久性失效,增加更换成本。对此,设备设计需强化预处理环节,并开发抗中毒催化剂与可再生催化材料。此外,设备投资较高、对低浓度废气需耦合浓缩技术等,也是推广中需要权衡的因素。但瑕不掩瑜,随着催化剂寿命的延长、热能回收技术的进步以及智能控制算法的优化,催化燃烧正朝着更经济、更可靠的方向迭代。
从更宏观的视角看,有机废气催化燃烧设备不仅是一台治理装置,更是工业绿色转型的缩影。它将末端治理与节能降碳相结合,将环保投入转化为资源循环的效益。当废气中的化学能被“驯服”为热能,当催化剂的表面发生着无声的氧化反应,我们看到的不仅是技术的胜利,更是人与自然和谐共生的可能。未来,随着材料科学与智能制造的深度融合,催化燃烧设备必将在VOCs治理的舞台上扮演更加关键的角色,为蓝天保卫战注入持久动力。
猜你喜欢

发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!