工业粉尘收集除尘器:守护蓝天与工人健康的“工业之肺”
 琪 苏
·
浏览 5 ·
点赞 0 ·
评论 0 ·
28分钟前
在现代工业生产中,从金属切割、打磨到化工粉体处理,从木工家具制造到建筑材料加工,几乎每一个环节都可能产生大量粉尘。这些微小颗粒物若不加控制,不仅会污染大气环境,还会严重威胁一线工人的呼吸健康,甚至引发粉尘爆炸等重大安全事故。工业粉尘收集除尘器,正是应对这一挑战的核心装备,堪称现代工厂的“工业之肺”。

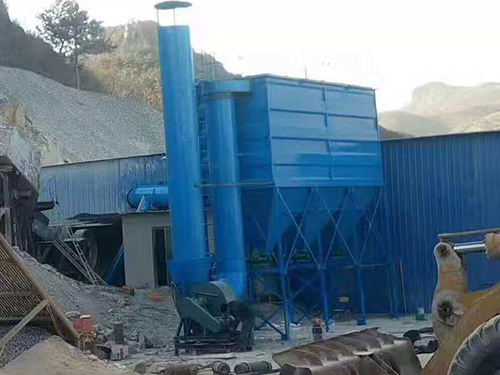
除尘器的工作原理并不复杂,却蕴含着精密的工程设计。含尘气体在风机负压作用下进入除尘器内部,通过重力沉降、惯性碰撞、过滤拦截或静电吸附等机制,将粉尘颗粒从气流中分离出来。以应用最广泛的袋式除尘器为例,含尘气体穿过滤袋时,粉尘被截留在滤袋外表面,洁净气体则从袋内排出。随着滤袋表面粉尘层增厚,脉冲清灰系统定时喷吹压缩空气,使粉尘脱落至灰斗集中排出。这一“过滤—清灰—收集”的循环过程,实现了粉尘的高效捕集与气固分离。
除尘器的技术核心在于滤料与清灰方式的选择。不同工况对滤料的要求差异巨大:高温烟气需选用耐温达260℃的芳纶或P84滤料;含腐蚀性气体的化工场景需采用PTFE覆膜滤料;易燃易爆的铝镁粉尘则必须使用防静电滤料并配套泄爆装置。清灰方式同样关键,脉冲喷吹清灰因清灰强度大、可在线运行而成为主流,而机械振打与反吹清灰则适用于特定场合。近年来,褶皱滤袋、超细纤维面层等新材料的应用,使过滤精度提升至PM2.5甚至亚微米级别,排放浓度可稳定控制在10mg/m³以下。
在系统设计层面,除尘器并非孤立设备,而需与集气罩、管道、风机、输灰装置协同构成完整系统。集气罩的设计直接影响粉尘捕集效率——合理的罩口风速与围挡结构能将粉尘逸散扼杀在源头;管道风速过低会导致积灰堵塞,过高则增加能耗与磨损,通常需维持在15-20m/s的经济区间。对于多产尘点车间,集中式除尘系统通过管网连接各工位,兼顾效率与运维便利;而分散式单机除尘器则适用于产尘点分散或空间受限的场景。
除尘器的价值远不止于环保达标。从经济视角看,收集的粉尘往往具有回收价值——金属打磨粉尘可回炉熔炼,木工粉屑可制成生物质燃料,化工粉体可回用于生产。从安全视角看,针对可燃性粉尘,除尘器配套的防静电滤袋、火花探测熄灭装置、泄爆片与隔爆翻板阀,构成了阻止粉尘爆炸传播的多重防线。从职业健康视角看,除尘系统将车间粉尘浓度从数百毫克每立方米降至职业接触限值以内,直接降低了尘肺病等职业病的发生风险。
随着“双碳”目标推进与环保标准趋严,工业除尘器正朝着智能化、低能耗方向演进。压差传感器实时监测滤袋状态,智能脉冲控制仪根据工况自适应调节清灰周期,物联网平台实现远程运维与故障预警。这些技术进步,让除尘器从单纯的环保设备升级为工厂精益运行的数据节点。
一台高效可靠的工业粉尘收集除尘器,既是环保合规的“通行证”,也是工人健康的“防护盾”,更是资源循环的“连接器”。在工业绿色转型的进程中,这支沉默的“工业之肺”,正持续为高质量发展注入清洁动能。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!