粉尘回收除尘设备:工业绿色转型的“清道夫”与“聚宝盆”
 琪 苏
·
浏览 2 ·
点赞 0 ·
评论 0 ·
刚刚
在工业生产的宏大叙事中,粉尘曾是挥之不去的阴影。从矿山破碎的轰鸣到水泥窑炉的旋转,从金属打磨的火花到制药车间细微的粉雾,粉尘既是环境污染的元凶,也是资源浪费的痛点。然而,随着粉尘回收除尘设备的迭代升级,这一困境正被重新定义——它不再只是末端治理的“环保盾牌”,更成为企业降本增效的“价值引擎”。
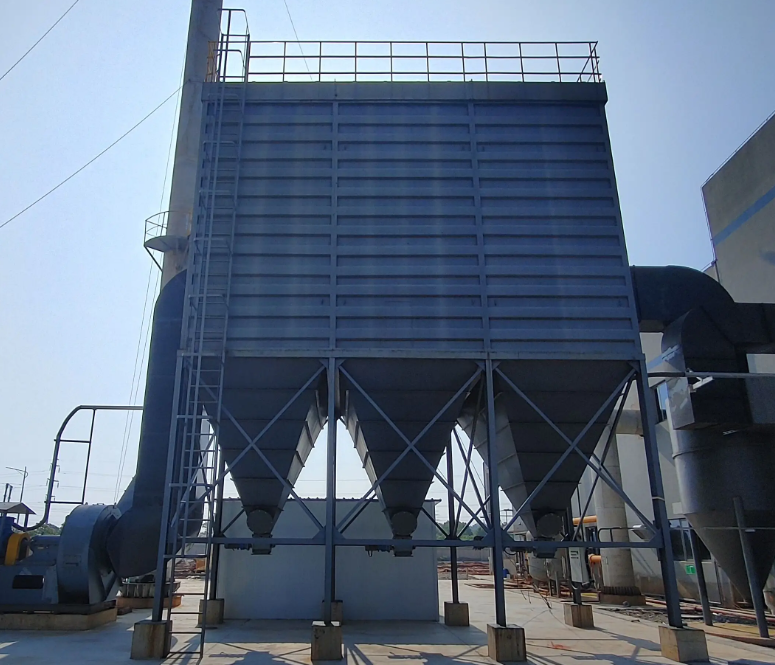
从“被动达标”到“主动回收”的技术跃迁
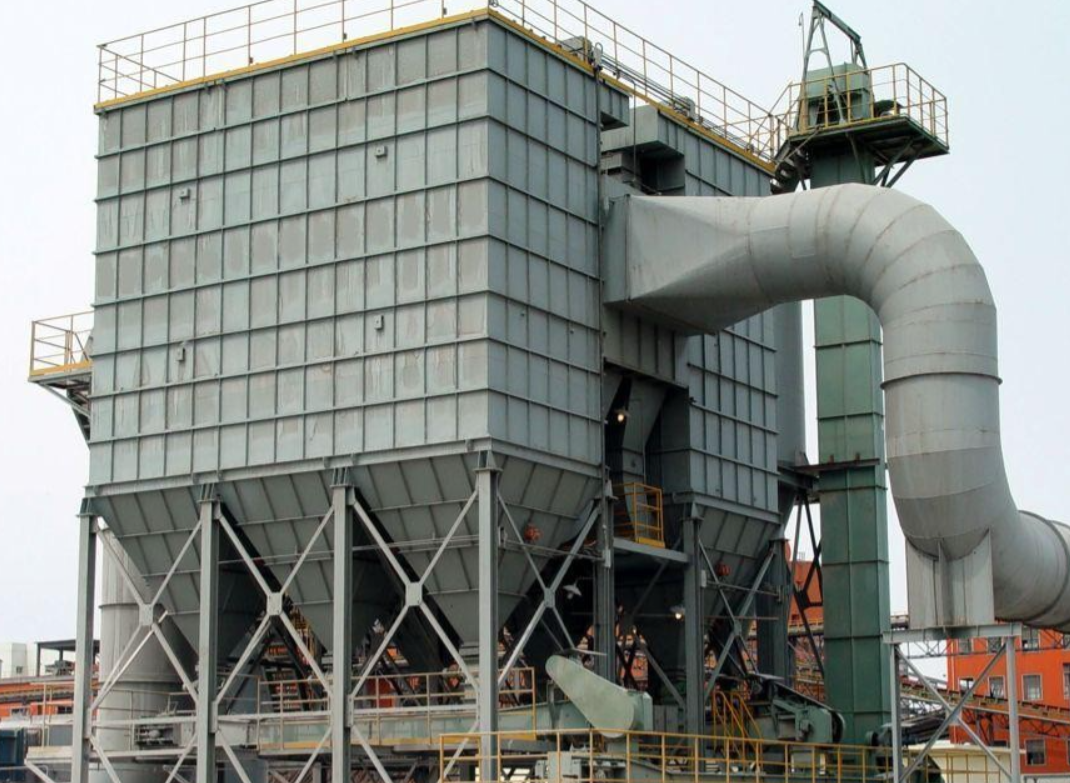
传统除尘设备如布袋除尘器、静电除尘器,其核心使命是“拦截”。含尘气体穿过滤袋或电场,粉尘被截留,洁净气体排入大气。这固然满足了环保法规的底线要求,却将粉尘视为需妥善处置的废弃物。新一代粉尘回收除尘设备的革命性在于“分类回收”与“资源化闭环”。以脉冲袋式除尘器为例,通过分室离线清灰技术,不同粒径的粉尘被分级收集:粗颗粒直接落入灰斗回用于生产,微细粉尘则通过密闭输送系统进入压块或造粒环节,成为建材、陶瓷等行业的原料。这种“收集—分离—回用”的一体化设计,让除尘器从耗能设备转变为原料车间。
智能控制赋能精准除尘与节能降耗
粉尘回收效率的关键在于“按需调节”。传统设备恒定风量运行,往往造成能源虚耗。现代除尘系统集成压差传感器、粉尘浓度在线监测与变频风机,构建起“感知—分析—执行”的智能闭环。当滤袋压差升高或入口粉尘浓度骤增时,系统自动提升清灰频率与风机转速;反之则降频节能。某金属加工企业实践数据显示,智能除尘系统使压缩空气消耗降低32%,风机能耗下降18%,同时滤袋寿命延长40%。更精妙的是,针对不同粉尘特性(如易燃易爆的铝粉、高比电阻的粉煤灰),系统可定制防静电滤料、预荷电装置等模块,实现安全与效率的平衡。
密闭输送与二次污染防控的细节革命
粉尘回收的难点不在“收”,而在“运”。传统灰斗卸灰时,粉尘二次飞扬常使车间PM2.5浓度反弹。新型设备采用气力输送与螺旋计量组合方案:卸灰口配备双层翻板阀与负压吸尘罩,粉尘经密闭管道直送储料仓,全程无可见泄漏。对于含重金属或有毒粉尘,系统更引入氮气保护与湿式搅拌模块,从源头杜绝燃爆风险与毒性扩散。某蓄电池企业改造后,车间铅尘浓度从0.15mg/m³降至0.02mg/m³,回收的铅膏年创收超百万元——环保与效益在此形成奇妙共振。
模块化设计适配多元场景的柔性智慧
工业粉尘的复杂性决定了除尘设备不能“一刀切”。针对高温烟气,旋风除尘器与陶瓷多管除尘器组合可耐受800℃工况;对于粘性粉尘,湿式除尘器通过水膜捕集避免糊袋;在空间受限的车间,紧凑型滤筒除尘器可嵌入生产线侧方。更前沿的探索是将除尘单元与工艺设备融合——例如在打磨机器人工作站内嵌微型除尘模块,粉尘刚产生即被负压捕获,避免扩散后再治理的能耗浪费。这种“源头捕集+过程回收”的分布式架构,正成为智能工厂的标准配置。
未来图景:从设备到生态的升维
当粉尘回收除尘设备接入工业互联网平台,其价值边界再次拓展。实时上传的粉尘成分数据可反哺工艺优化:若某批次原料产尘量异常升高,系统自动预警上游破碎工序的磨损情况;回收粉尘的热值数据则可为水泥窑协同处置提供配比建议。在循环经济园区,多企业的除尘灰通过平台匹配,成为下游企业的“城市矿产”。此时,除尘设备已超越单体功能,演化为链接生产、环保与资源再生的生态节点。
尘埃落定处,亦是价值新生时。粉尘回收除尘设备的进化史,折射出工业文明从“对抗污染”到“与尘共舞”的认知革命。它用滤袋的呼吸、风机的律动、传感器的凝视,将每一粒粉尘转化为可计量的绿色资产——这或许正是高质量发展的微观注脚:环保不是成本,而是被重新发现的利润。
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!