工业呼吸的守护者:粉尘回收除尘设备的绿色革命
 琪 苏
·
浏览 6 ·
点赞 0 ·
评论 0 ·
7小时前
在现代工业的宏大叙事中,机器的轰鸣与生产的繁忙往往掩盖了一个不容忽视的真相:每一道工序的背后,都伴随着粉尘的悄然产生。这些看似微不足道的颗粒物,既是资源的流失,更是环境的隐忧。粉尘回收除尘设备,正是这场工业与自然博弈中的关键角色,它以科技之力为工业装上“呼吸系统”,让生产与环保不再是非此即彼的选择。
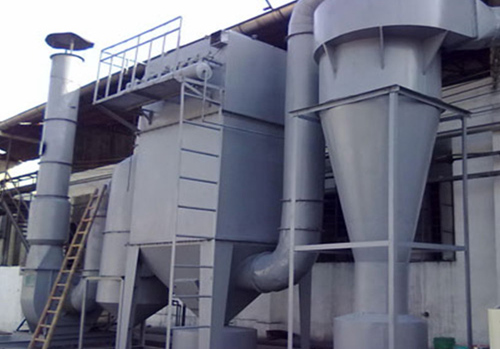
粉尘并非仅仅是“灰尘”那么简单。在金属加工车间,细微的铝镁粉尘在空气中悬浮,不仅威胁工人健康,更存在爆炸的潜在风险;在木材加工厂,锯末与木粉弥漫,既是火灾隐患,也是原料的浪费;在水泥与建材行业,石灰石粉尘随风飘散,成为雾霾的“贡献者”之一。传统观念中,除尘往往被视为“末端治理”的成本负担,但现代粉尘回收除尘设备正在颠覆这一认知——它不再是简单的“净化器”,而是资源循环的“提取器”。
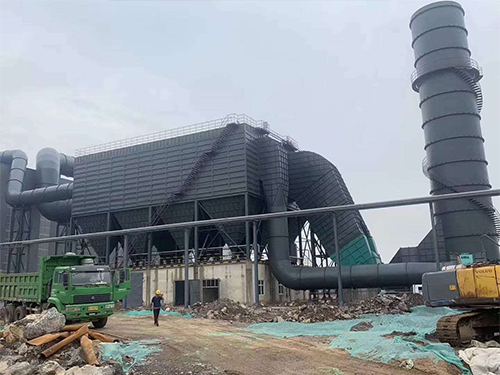
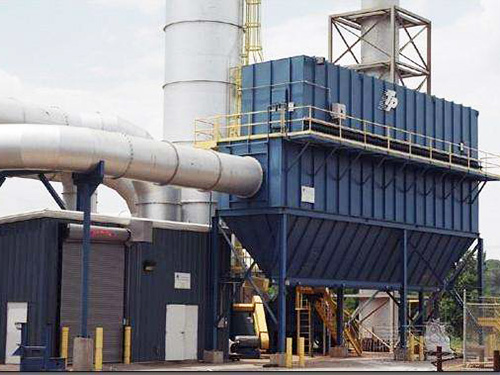
一套完整的粉尘回收除尘系统,本质上是一座微型“选矿厂”。以脉冲袋式除尘器为例,含尘气体进入设备后,通过滤袋的截留、碰撞、扩散等机制,粉尘被牢牢“锁”在滤料表面。当阻力达到设定值,脉冲阀瞬间释放压缩空气,使滤袋急剧膨胀,粉尘层脱落落入灰斗。这一过程看似简单,却蕴含着精密的设计逻辑:滤料的选择决定了过滤精度,清灰策略影响着运行能耗,而防静电、防爆设计的融入,则让设备在特殊工况下依然安全可靠。
更重要的是,“回收”二字赋予了除尘设备全新的价值维度。在制药行业,回收的粉尘可能是昂贵的原料药成分;在贵金属加工中,除尘器收集的粉尘里或许藏着可观的金属颗粒;在面粉厂,收集的粉尘可转化为饲料原料。一台设计优良的除尘设备,其回收物料的价值往往能在数年内抵消设备投入成本。这种“以废养治”的模式,让环保从被动投入转向主动增值。
近年来,粉尘回收除尘设备的技术演进呈现出两大趋势。其一是智能化:物联网传感器实时监测滤袋压差、排放浓度,AI算法动态优化清灰周期,既避免过度清灰损伤滤袋,又防止清灰不足导致能耗上升。其二是模块化:针对不同行业的粉尘特性——如粘性粉尘、高温烟气、易燃易爆粉尘——设备可通过更换滤料、调整清灰方式、增配火花捕集器等模块快速适配,大大缩短了定制周期。在锂电材料、3D打印金属粉末等新兴领域,防爆型除尘设备甚至成为生产线不可或缺的“安全阀”。
然而,设备的效能终究取决于人的认知。现实中,不少企业仍将除尘设备视为“应付检查的摆设”:滤袋破损后不及时更换,灰斗积灰长期不清理,防爆装置形同虚设。这些做法不仅让设备沦为“电耗子”,更埋下安全隐患。真正的粉尘治理,需要从源头密闭、过程收集到末端净化的全链条管理,而除尘设备正是这条链条上最需精心维护的一环。
从更宏观的视角看,粉尘回收除尘设备的普及,折射出工业文明对“清洁生产”的深刻理解。当一家工厂的烟囱不再冒灰,当车间空气变得透明,当回收的物料重新进入生产循环,我们看到的不仅是技术的进步,更是一种发展哲学的转变:工业的呼吸,不必以污染为代价。那些默默运转的除尘设备,恰如工业的“肾脏”,过滤着发展的杂质,守护着生产与生态的平衡。在绿色制造的时代命题下,它们或许是最不起眼却最不可或缺的答卷人。
猜你喜欢
发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!