砂石生产线除尘设备:绿色矿山的“呼吸系统”
 琪 苏
·
浏览 3 ·
点赞 0 ·
评论 0 ·
刚刚
在砂石骨料生产领域,破碎、筛分、输送等环节产生的粉尘一直是困扰行业发展的顽疾。漫天飞舞的粉尘不仅严重污染周边环境,更威胁着一线工人的身体健康,成为制约砂石企业可持续发展的瓶颈。随着环保政策的持续收紧和绿色矿山建设的深入推进,除尘设备已从“可选配置”转变为砂石生产线的“标准配置”,成为现代砂石工厂不可或缺的“呼吸系统”。
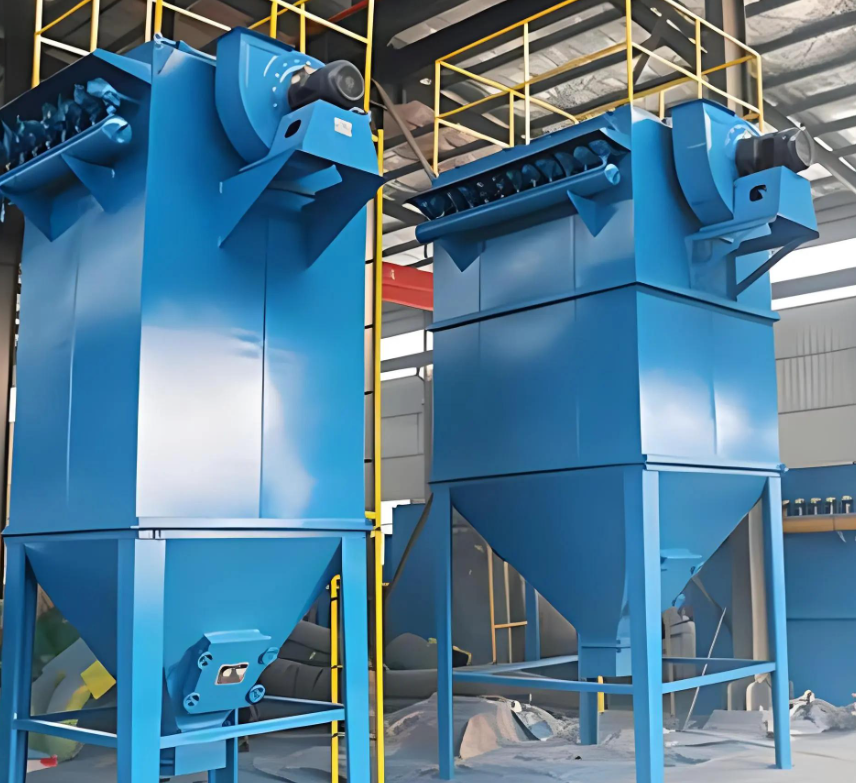
砂石生产线的粉尘治理是一项系统工程。从粗碎到细碎,从筛分到输送,每个环节的粉尘特性各不相同。颚式破碎机下料口产生的是瞬时冲击性粉尘,反击破或圆锥破工作时释放的是持续性弥漫性粉尘,振动筛则因高频振动形成复杂的粉尘扩散场。针对这些差异,现代除尘设备形成了多元化的技术路线。袋式除尘器凭借其高除尘效率(可达99.9%以上)和稳定运行特性,成为砂石生产线的主流选择,尤其适用于破碎筛分车间的集中除尘;湿式除尘器则以水为介质,通过喷雾、水浴等方式捕捉粉尘,在物料含水率允许的环节展现出成本优势;而密闭罩与除尘器的协同设计,更是从源头控制粉尘扩散的关键所在。
一套高效的除尘系统,其价值远不止于“达标排放”。以某年产500万吨的砂石骨料项目为例,该生产线在破碎筛分车间配置了脉冲袋式除尘器,通过合理的管网设计和密闭措施,将车间内粉尘浓度控制在2mg/m³以下,远低于国家10mg/m³的排放标准。更值得注意的是,收集下来的石粉经过处理后可作为副产品销售,年回收石粉约3万吨,直接创造经济效益超百万元。这种“除尘—回收—再利用”的闭环模式,让环保投入从成本中心转变为价值中心,诠释了绿色生产的深层逻辑。
智能化正在为除尘设备注入新的活力。现代砂石生产线开始引入物联网技术,在除尘器关键节点部署压差传感器、粉尘浓度监测仪和温度探头,实时采集运行数据。当滤袋压差超过设定阈值时,系统自动启动脉冲清灰;当排放口粉尘浓度出现异常波动时,智能诊断系统可快速定位破袋位置并发出预警。这种“感知—分析—决策—执行”的闭环控制,不仅降低了人工巡检强度,更将设备故障率降低30%以上。有企业甚至将除尘系统接入中央控制室DCS平台,实现与破碎、筛分设备的联动启停,避免空转能耗,年节电可达15%。
当然,除尘设备的选型与运维同样考验着砂石企业的管理水平。处理风量匹配不当会导致“小马拉大车”或“大炮打蚊子”的尴尬;滤袋材质选择需综合考虑烟气温度、湿度及化学腐蚀性;清灰周期的设定需要在除尘效率与滤袋寿命之间寻找平衡。更关键的是,再先进的设备也离不开规范的运维——定期检查管道磨损、及时更换破损滤袋、保持卸灰阀密封,这些看似琐碎的细节,恰恰决定着除尘系统能否长期稳定运行。
从“粉尘漫天”到“一尘不染”,砂石生产线的除尘设备见证着行业文明的进步。当绿色矿山成为行业共识,当环保绩效纳入企业核心竞争力,除尘设备不再是应付检查的“遮羞布”,而是守护蓝天净土的“真功夫”。未来,随着滤材技术的突破和智能控制的深化,砂石生产线的“呼吸系统”必将更加高效、节能、智慧,为行业高质量发展注入源源不断的绿色动能。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!