仓顶除尘器:散料仓储环节的环保卫士与技术演进
 琪 苏
·
浏览 11 ·
点赞 0 ·
评论 0 ·
3天前
一、应用场景与环保价值
在现代工业生产中,粉状物料的储存与转运无处不在。无论是水泥厂的原料库、搅拌站的粉料仓,还是电厂灰库、粮食筒仓,物料在气力输送或螺旋输送机进料过程中,都会产生大量含尘气体。这些气体若直接排入大气,不仅造成物料损失,更会严重污染环境,危害操作人员健康。仓顶除尘器正是为解决这一问题而诞生的专用设备,它如同给料仓戴上了一只“口罩”,将粉尘截留在仓内,只允许洁净空气排出。
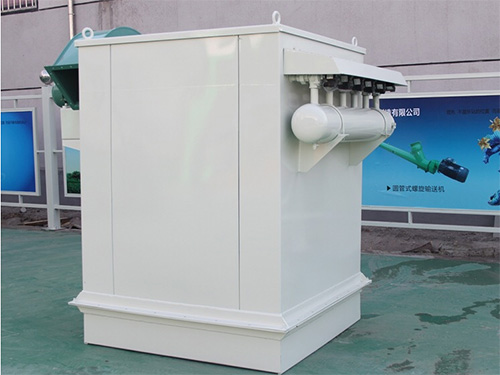
以混凝土搅拌站为例,一座200吨粉料仓在打灰(气力输送进料)时,每分钟可置换出数十立方米含尘气体,粉尘浓度可达50至200克/立方米。若不加处理,仓顶将形成明显的“灰柱”,既浪费水泥又招致环保处罚。安装仓顶除尘器后,排放浓度可稳定控制在10毫克/立方米以下,回收的粉尘直接落回仓内,一年可回收数吨物料,经济效益与环保效益兼得。
仓顶除尘器的另一大优势在于适应性强。它可直接安装在仓顶,无需占用地面空间,特别适合老厂改造或场地受限的项目。对于移动式料仓或集装箱式粉料罐,还可选用小型化、免维护的仓顶除尘器,采用滤筒或褶皱滤袋,体积小、过滤面积大,满足频繁转场需求。
二、技术演进与未来趋势
回顾仓顶除尘器的发展历程,其技术演进始终围绕“高效、节能、智能、免维护”展开。早期产品多为简易布袋式,依靠自然沉降和人工振打清灰,效率低、劳动强度大。20世纪90年代后,脉冲喷吹技术普及,清灰自动化程度大幅提升。进入21世纪,覆膜滤料、防静电滤料、耐高温滤料层出不穷,使仓顶除尘器能应对更复杂的工况。例如,PTFE覆膜滤袋对0.1微米以上颗粒的捕集效率可达99.99%,且表面光滑、清灰彻底。
近年来,智能化成为新趋势。物联网技术使仓顶除尘器具备远程监控功能,管理人员可通过手机APP查看设备阻力、清灰次数、滤袋寿命等参数,实现预测性维护。部分高端产品还集成了粉尘浓度传感器,实时反馈排放数据,并与环保监管平台联网,满足“透明化排污”要求。
节能方面,永磁同步电机驱动的脉冲阀、低阻力滤料以及变频控制技术的应用,使设备能耗降低20%以上。免维护设计也取得突破,例如采用无脉冲阀的机械振打清灰或声波清灰技术,减少了易损件数量,特别适合无人值守的偏远料仓。
展望未来,随着“双碳”目标推进和环保标准趋严,仓顶除尘器将向更高效、更低碳方向发展。一方面,纳米纤维滤料、催化过滤材料有望实现粉尘与气态污染物协同去除;另一方面,模块化、标准化设计将缩短交货周期、降低制造成本。同时,针对易燃易爆粉尘(如铝粉、淀粉),防爆型仓顶除尘器将集成泄爆、隔爆、火花探测等多重安全措施,成为行业标配。
可以预见,仓顶除尘器虽小,却是工业绿色转型中不可或缺的一环。它不仅是环保合规的“通行证”,更是企业降本增效的“好帮手”。选择技术先进、质量可靠的仓顶除尘器,就是为企业的可持续发展投下一份坚实的保障。
猜你喜欢


发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!